

Menguasai Sistem Kontrol PID pada PLC: Dari Konsep Dasar hingga Aplikasi Industri Nyata

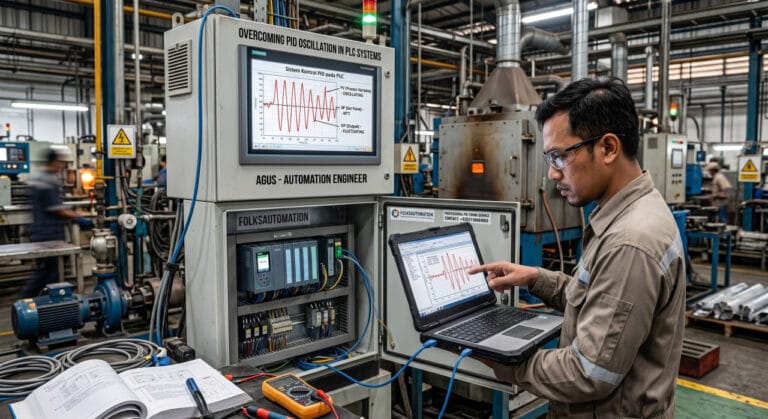
Menjaga stabilitas variabel proses seperti suhu, tekanan, laju aliran, dan kecepatan motor adalah tantangan utama dalam otomatisasi industri. Kontrol ON/OFF konvensional sering kali tidak memadai untuk sistem kompleks karena menimbulkan kestabilan yang buruk, overshoot tinggi, dan keausan mekanis akibat sakelar yang terus berganti posisi. Solusi standar industri untuk masalah ini adalah algoritma Proportional-Integral-Derivative (PID) yang diintegrasikan ke dalam Programmable Logic Controller (PLC).
Mengapa Kontrol Sederhana Tidak Cukup untuk Proses Kompleks?
Sistem kontrol diskrit (ON/OFF) bekerja seperti sakelar termostat rumah: mati saat melebihi batas atas dan menyala saat berada di bawah batas bawah. Dalam skala industri, misalnya pada proses ekstrusi plastik atau pengeringan bahan kimia, pendekatan ini memicu fluktuasi ekstrem.
Ketika heating element dimatikan saat mencapai target suhu, panas sisa masih terus mengalir (thermal inertia). Akibatnya, suhu aktual melampaui target (overshoot). Begitu pula saat suhu turun di bawah batas, jeda pemanasan membuat sistem mendingin terlalu jauh (undershoot).
Di situlah sistem kontrol PID pada PLC mengambil peran. PID tidak sekadar menyalakan atau mematikan beban, melainkan mengatur keluaran variabel secara kontinu (misalnya 0–100%) berdasarkan besarnya galat (error) antara nilai acuan (setpoint) dan nilai terukur (process variable).
Anatomi Algoritma PID dalam Program PLC
Sistem PID menghitung nilai error ($e(t)$) yang merupakan selisih antara setpoint ($SP$) dan process variable ($PV$). Sinyal kendali ($u(t)$) yang dikirim PLC ke actuator merupakan penjumlahan dari tiga komponen:
1. Proportional (P) – Respons Terhadap Galat Saat Ini
Aksi proporsional menghasilkan keluaran yang sebanding dengan besarnya galat saat ini. Jika galat besar, koreksi yang diberikan juga besar.
- Limitasi: Komponen P saja tidak pernah bisa menyamai setpoint secara sempurna. Selalu ada selisih konstan yang disebut offset atau steady-state error.
2. Integral (I) – Menghilangkan Steady-State Error Masa Lalu
Komponen integral menjumlahkan galat dari waktu ke waktu. Jika offset tetap ada, komponen I akan terus meningkatkan koreksi hingga galat bernilai nol.
- Limitasi: Setting integral yang terlalu agresif menyebabkan integral windup, membuat sistem berosilasi lama sebelum mencapai kondisi stabil.
3. Derivative (D) – Memprediksi Laju Perubahan Masa Depan
Komponen diferensial memperhitungkan seberapa cepat galat berubah. Jika perubahan terjadi sangat cepat, aksi D memberikan pengereman awal untuk mencegah overshoot berlebih.
- Limitasi: Peka terhadap noise sinyal input analog. Tanpa filter yang benar, aksi D dapat membuat output kontroler melompat tidak stabil.
Studi Kasus : Pengendalian Suhu Pasteurisasi pada Industri Pengolahan Susu
Untuk memahami cara kerja PID pada PLC secara konkret, mari cermati studi kasus pada lini pasteurisasi susu di sebuah pabrik pengolahan cair.
Tantangan Proses
Proses pasteurisasi mewajibkan susu melewati pipa pemanas dan bertahan pada suhu konstan $72^\circ\text{C}$ selama tepat 15 detik. Jika suhu turun di bawah $71.5^\circ\text{C}$, bakteri patogen tidak mati secara sempurna dan produk harus dibuang. Jika suhu melebihi $74^\circ\text{C}$, kandungan gizi dan rasa susu rusak. Laju aliran susu mentah yang masuk berkisar antara 50 hingga 100 liter per menit dengan suhu awal bervariasi ($4^\circ\text{C}$ hingga $10^\circ\text{C}$).
Arsitektur Sistem
- Sensor: Sensor suhu RTD Pt100 terpasang di output heat exchanger, terhubung ke modul Analog Input PLC (sinyal 4–20 mA).
- Kontroler: PLC memproses algoritma PID setiap interval waktu sampling ($T_s = 100\text{ ms}$).
- Aktuator: Sinyal Analog Output PLC (4–20 mA) mengendalikan modulating control valve uap panas (steam).
   +-------------------------------------------------------------+
   |                                                             |
   |   [Setpoint: 72°C]                                          |
   |          |                                                  |
   |          v                                                  |
   |    +-----------+   Sinyal Kontrol   +------------------+    |
   |    |  PLC PID  |------------------->| Control Valve    |    |
   |    | Modul     |   (4-20 mA)        | (Aliran Steam)   |    |
   |    +-----------+                    +------------------+    |
   |          ^                                   |              |
   |          |                                   v              |
   |    Sinyal Pembacaan                  +------------------+   |
   |    (4-20 mA)                         | Heat Exchanger   |   |
   |          |                           | (Proses Pemanas) |   |
   |          |                           +------------------+   |
   |          |                                   |              |
   |    +-----------+                             |              |
   |    | Sensor    |<----------------------------+              |
   |    | RTD Pt100 |     Suhu Susu Terukur                      |
   |    +-----------+                                            |
   +-------------------------------------------------------------+
Hasil Implementasi PID
- Tanpa PID (Sistem ON/OFF Valve): Suhu berosilasi antara $67^\circ\text{C}$ hingga $78^\circ\text{C}$. Fluktuasi $11^\circ\text{C}$ menyebabkan batch failure hingga 18% dari total produksi.
- Dengan PID Loop PLC: Setelah tuning parameter ($K_p = 3.2$, $T_i = 45\text{ detik}$, $T_d = 8.5\text{ detik}$), PLC merespons lonjakan debit susu mentah secara halus. Katup uap bergerak secara proporsional. Suhu bertahan pada $72^\circ\text{C} \pm 0.3^\circ\text{C}$ bahkan saat ada gangguan debit mendadak.
Langkah Tuning PID pada PLC agar Bebas Osilasi
Menerapkan PID dalam PLC membutuhkan pengaturan parameter gain ($P$, $I$, dan $D$) yang tepat. Berikut tahapan yang umum dilakukan di lapangan:
- Uji Respons Open-Loop: Berikan step change manual pada keluaran PLC (misal buka katup 10%) dan catat kurva respons process variable untuk mengukur dead time (waktu tunda) serta lag time sistem.
- Penentuan Parameter Awal: Gunakan metode skema seperti Ziegler-Nichols atau Cohen-Coon berdasarkan karakteristik respons open-loop untuk mendapatkan angka estimasi awal.
- Fine-Tuning Manual:
- Naikkan nilai $P$ (Gain) sampai sistem mulai merespons cepat tanpa berosilasi berlebihan.
- Turunkan nilai $I$ (Reset Time) secara bertahap untuk menghilangkan steady-state error.
- Tambahkan sedikit nilai $D$ (Derivative) untuk meredam lonjakan saat terjadi perubahan setpoint mendadak.
- Proteksi Anti-Windup: Aktifkan fitur Integral Anti-Windup pada fungsi blok PID di PLC. Fitur ini menghentikan akumulasi nilai integral ketika output kontroler sudah menyentuh batas maksimum (100%).
Integrasi Sistem Kontrol Presisi Bersama Folks Automation
Memilih dan mengonfigurasi PLC untuk sistem kontrol PID tidak harus rumit. Folks Automation hadir sebagai perusahaan produsen PLC buatan lokal pertama di Indonesia yang berpengalaman dalam pembuatan hardware dan ekosistem PLC untuk berbagai kebutuhan otomatisasi industri.
Sebagai produsen dalam negeri, Folks Automation memahami secara mendalam karakter industri lokal mulai dari kondisi kelistrikan lapangan, kebutuhan integrasi mesin legacy, hingga efisiensi biaya operasional. PLC Folks Automation dirancang dengan kompatibilitas tinggi terhadap modul analog input/output presisi tinggi yang dibutuhkan untuk eksekusi fungsi PID closed-loop control secara andal.
Keunggulan ekosistem lokal dari Folks Automation meliputi:
- Dukungan Teknis Langsung: Tim engineering lokal siap mendampingi proses integrasi, troubleshooting, hingga loop tuning.
- Ketersediaan Sparepart & Modul: Efisiensi waktu pengadaan tanpa tergantung proses impor yang panjang.
- Skalabilitas Sistem: Kemudahan integrasi dari skala mesin tunggal hingga sistem SCADA pabrik.
Konsultasikan Kebutuhan Otomasi Industri Anda
Apakah sistem kontrol pada lini produksi Anda sering mengalami fluktuasi, pemborosan energi, atau downtime akibat respon kontroler yang lambat? Tim ahli kami di Folks Automation siap membantu mengevaluasi, merancang, dan mengoptimalkan sistem PLC serta loop kontrol PID pada fasilitas produksi Anda. Hubungi tim ahli Folks Automation langsung via WhatsApp untuk diskusi teknis dan konsultasi solusi otomatisasi di nomor: +62 821-1404-4968